







 English(Global)
 简体中文
 选择语言


食品厂洁净室:霉菌控制的关键在哪?
食品厂洁净室霉菌控制,很多人的第一反应是:是不是消毒不够?要不要把消毒剂浓度调高?
但从实际运维看,霉菌通常不是"某一次没消毒"这么简单。它更像一个报警信号,提示洁净室的水分、温度、气流、污染源或维护验证环节里,至少有一处没有被持续控制住。
霉菌为什么会在洁净室里出现
霉菌要生长,通常需要三个条件:孢子来源、适宜的水分和适合的温度。洁净室并不是"无菌空间",人员、物料、包装、设备表面和室外空气都可能带入微生物或孢子。
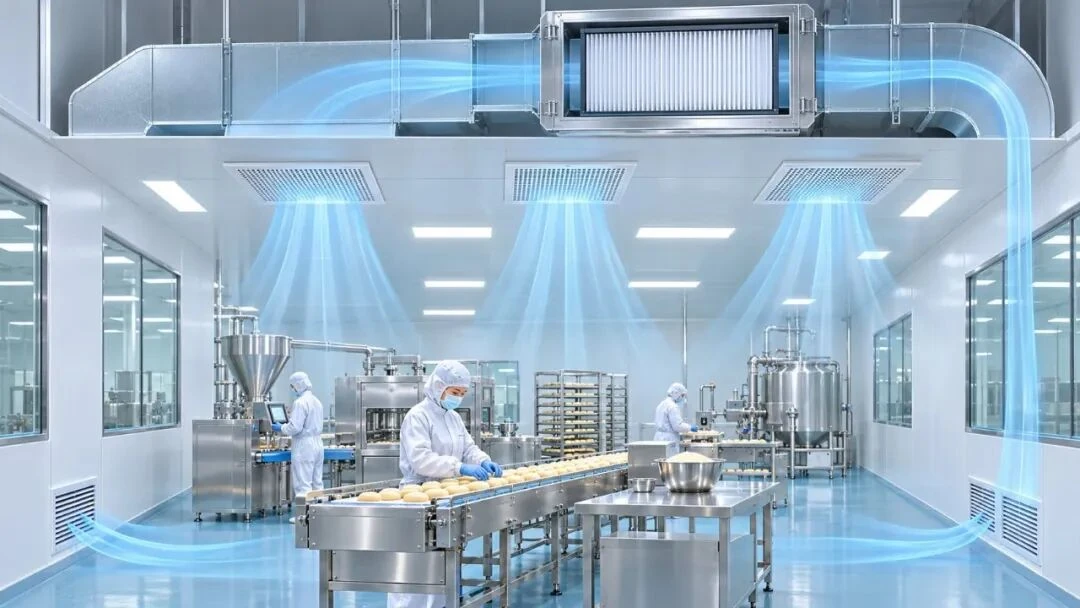
正常情况下,洁净室通过围护结构、压差、换气、过滤、清洁消毒和人员管理,把这些风险控制在可接受范围内。问题往往出在某个环节持续失效:
六个容易持续失效的环节
- 空调箱、风管、墙体或顶棚发生结露
- 地漏、排水沟、设备底部有积水
- 湿度长期偏高,清洁后表面干燥太慢
- 回风口、过滤器箱体或密封处积尘受潮
- 人员和物料带入的污染没有被有效拦截
- 清洁消毒只做了表面动作,却没有验证死角和难清洁部位
看到霉斑的位置,未必就是污染源。它可能只是水分和气流共同作用后,最先表现出来的地方。擦掉霉斑并不等于解决了产生霉斑的条件。
水分:食品厂洁净室霉菌控制最先要查的一项
如果只能先做一件事,优先排查水分。
重点检查洁净室内外温差较大的部位、送风末端、风管保温层、空调箱冷凝水盘、墙角、吊顶、门框、地面与设备接触处,以及清洁后不容易干燥的区域。
需要注意的是,湿度仪显示"平均湿度正常",并不代表现场没有局部结露。局部表面温度低于露点时,仍然可能形成肉眼不易发现的潮湿膜,给霉菌提供条件。
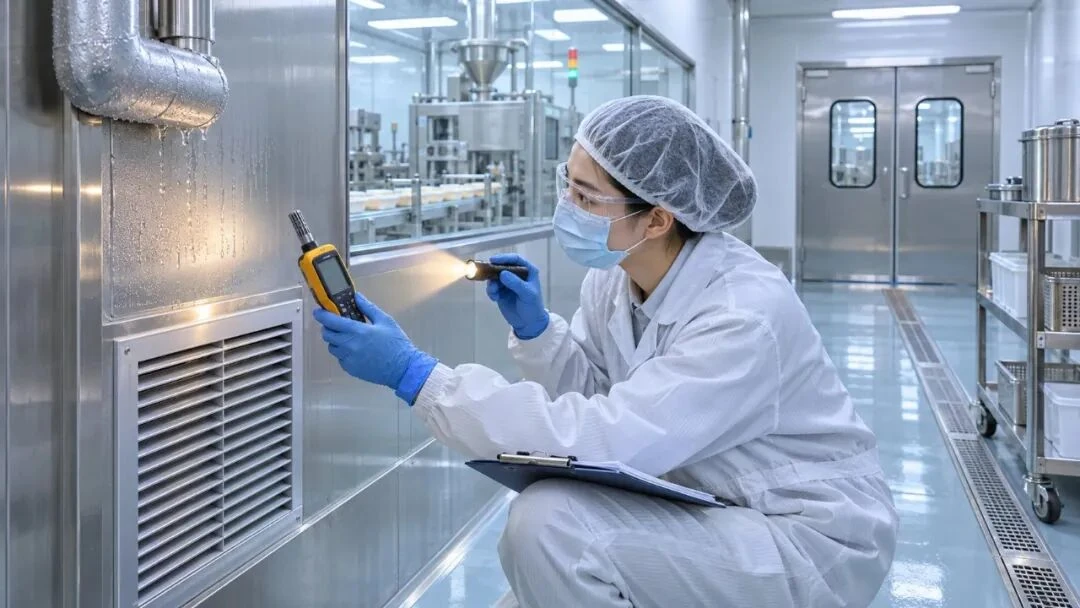
因此,排查时不能只看一个房间的湿度记录,还要结合表面温度、露点、结露痕迹、保温完整性和排水状态一起判断。
过滤系统能减少带入,但不能单独解决霉菌
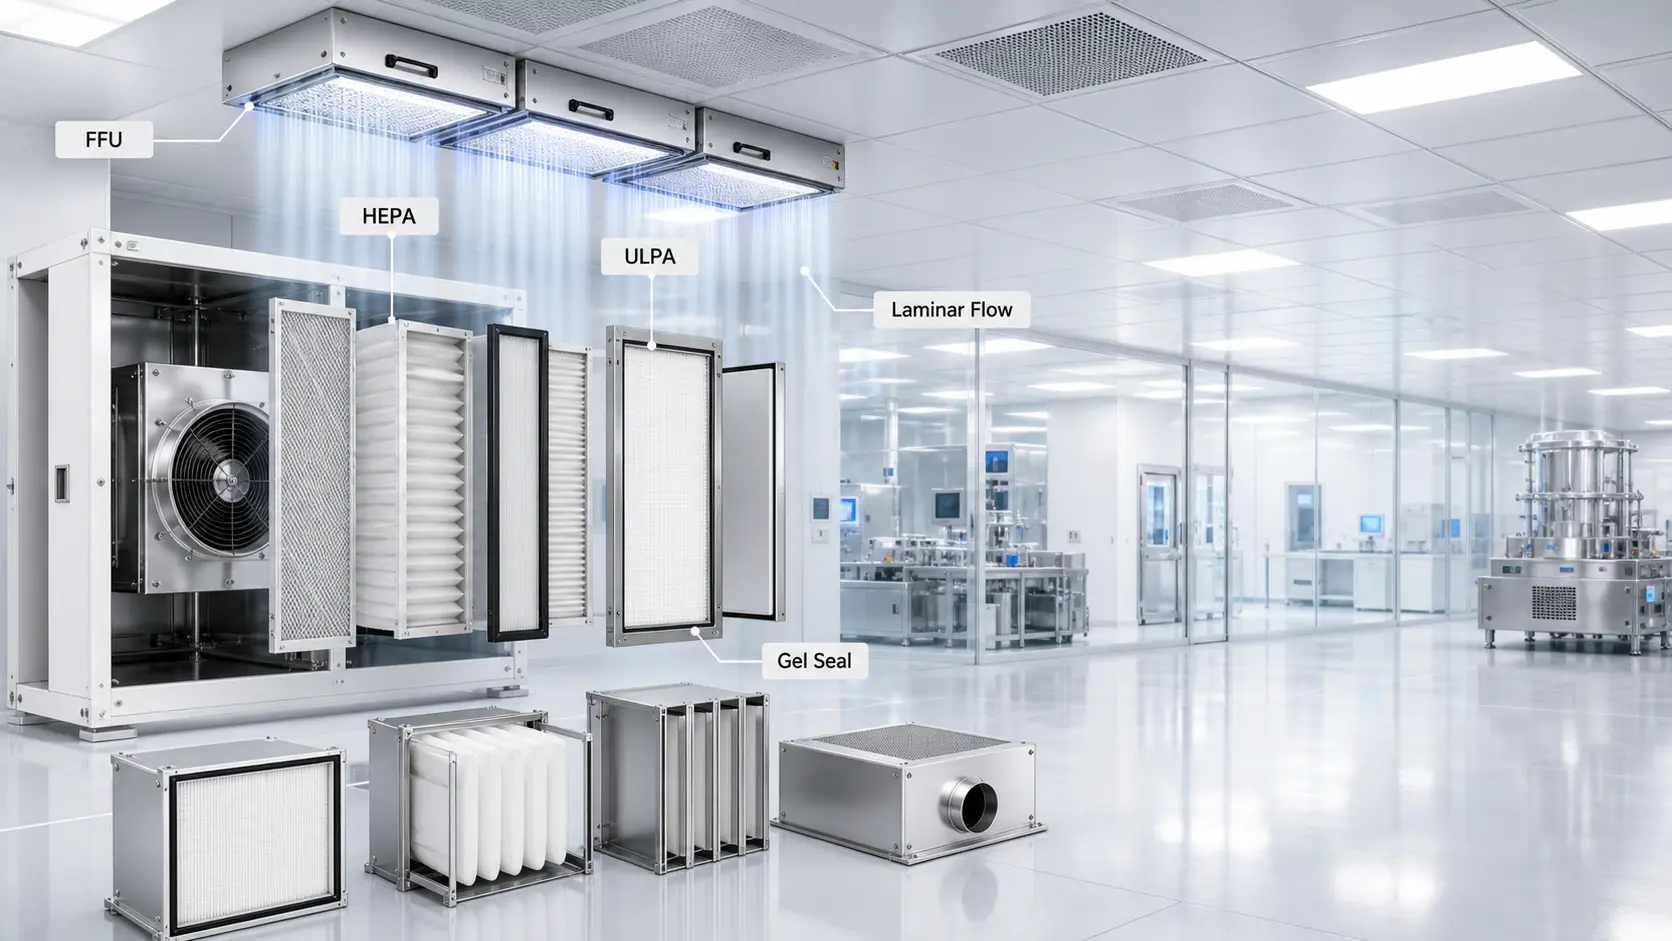
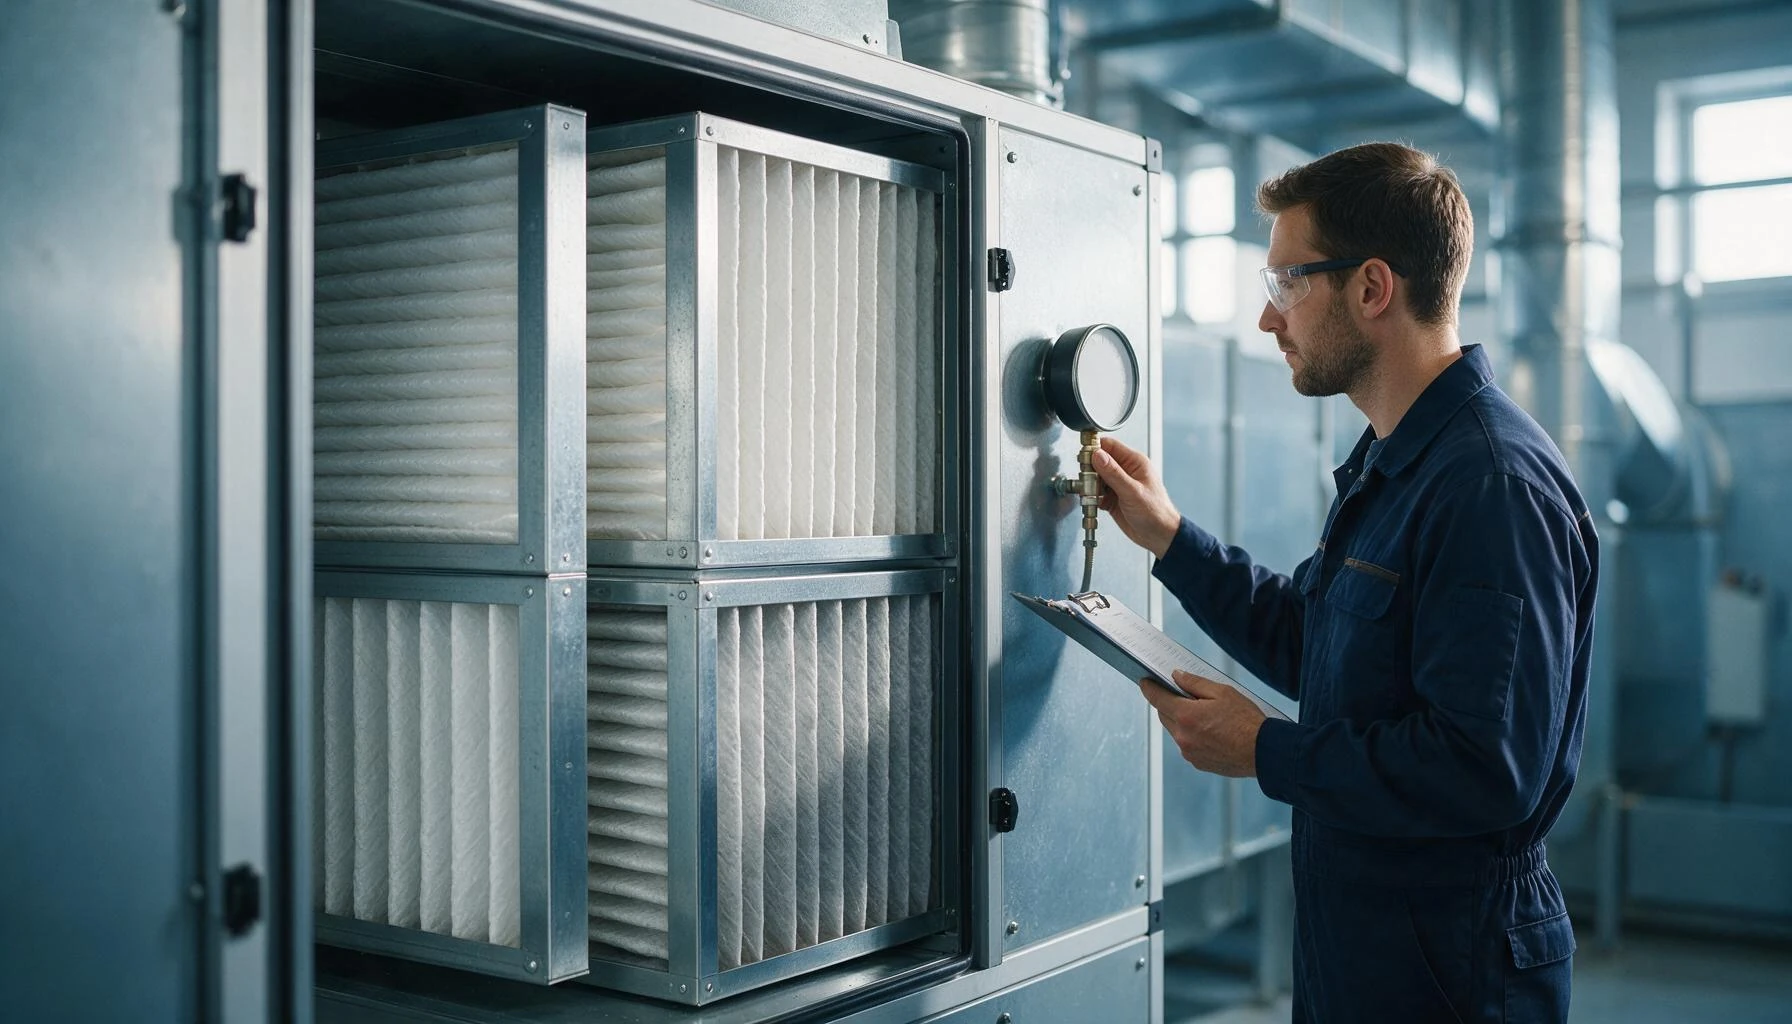
高效过滤器可以减少空气中颗粒物和微生物载体进入洁净区,但它不是"防霉万能开关"。如果过滤器已经受潮、积尘严重、框体密封不良,或者安装处存在旁通泄漏,系统仍可能把污染带入或在局部积聚。
建议把以下几项纳入周期性检查:
- 过滤器压差是否持续上升或异常波动
- 过滤器框体、密封胶条和安装边缘是否有漏风
- 过滤器下游和送风口附近是否有异常沉积
- 更换后是否完成安装确认和必要的完整性验证
- 空调箱、回风段和风管内部是否存在受潮积尘
过滤器负责"拦截",密封和气流负责"让拦截有效",两者必须一起看。
过滤系统与霉菌控制的关系
对于食品厂洁净室这类对终端送风要求较高的场景,可以先对照无隔板高效过滤器与液槽式高效过滤器的整机结构,再看高效过滤器检漏方法中关于完整性验证的具体做法。
这也是食品厂洁净室霉菌控制里最容易误判的一环:把问题归结为"过滤器等级不够",却忽略了密封、箱体干燥程度和安装边缘的泄漏。
气流、压差与人员物料路径
洁净室中的霉菌风险,不只取决于过滤效率,还取决于污染物会不会在现场停留、回流和扩散。
如果压差失控、门频繁开启、气流组织被设备或货架阻挡,污染物可能从低洁净区进入高洁净区,也可能在某些角落形成滞留区。人员更衣、手部清洁、工器具转运和外包装拆除流程,也会影响孢子带入量。
排查时,可以沿着"人—物—气流"三条路径画出污染地图:人从哪里进入,物料在哪里拆包、暂存和转运,空气从哪里送入、经过哪里、从哪里回风。把霉斑位置放回这张地图中,往往比单独擦洗霉斑更容易找到根因。
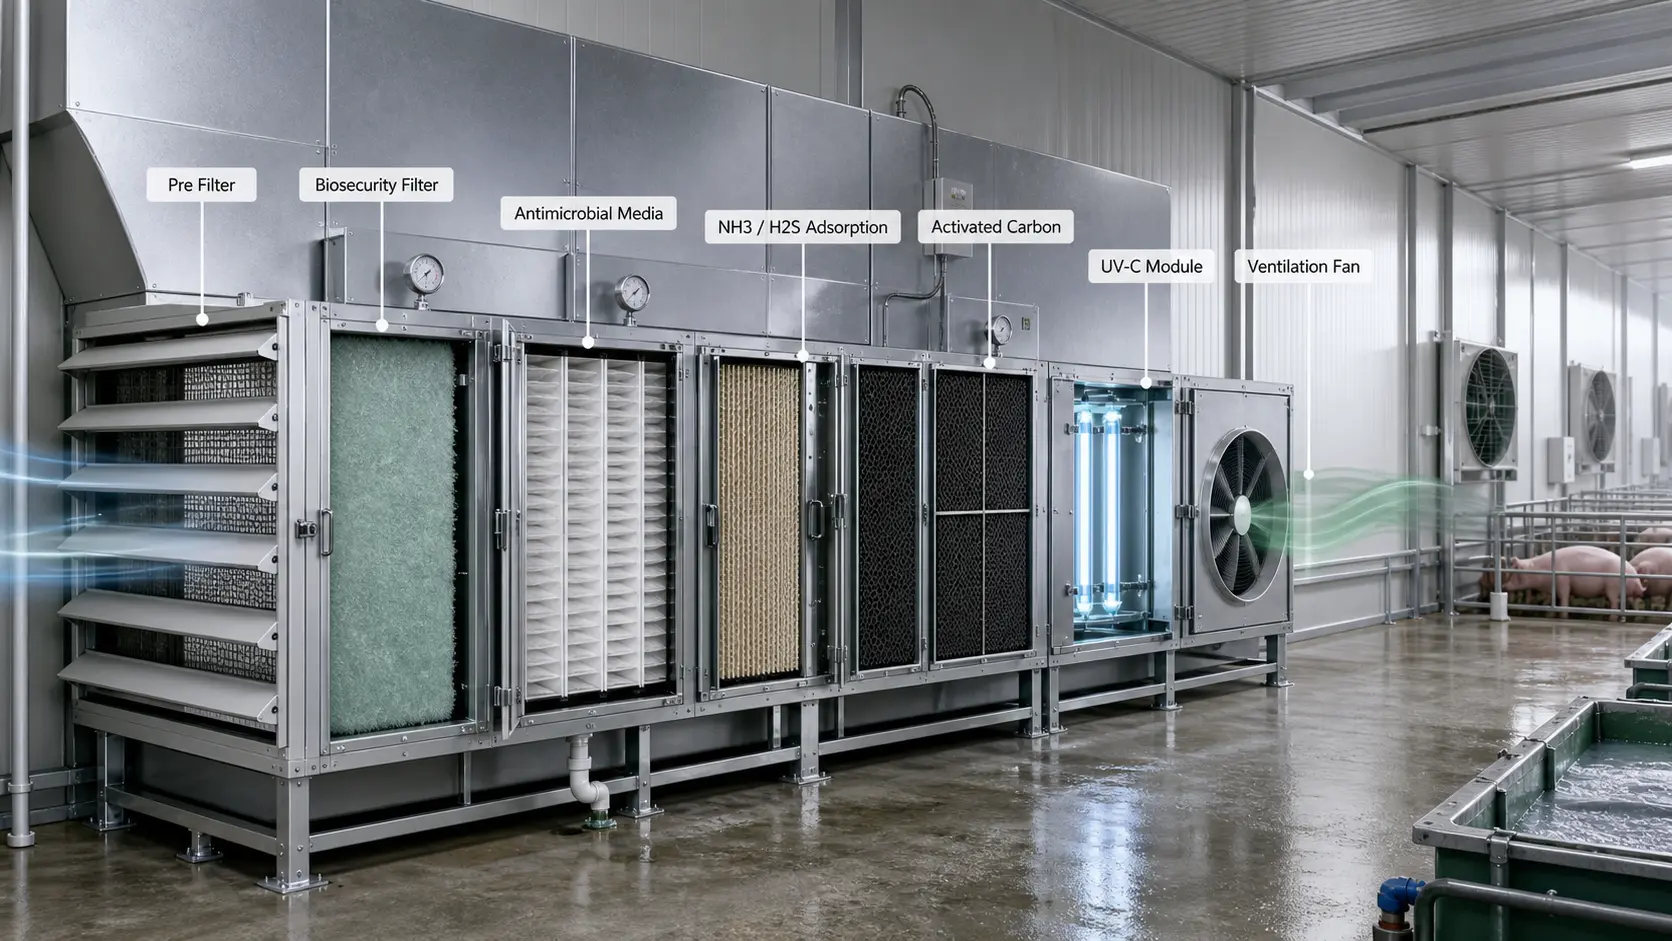
食品加工场景的完整过滤配置,可以结合食品加工行业的空气过滤方案一起看,避免只在末端过滤器上反复换方案。
清洁消毒:覆盖到、验证过,才算做完
消毒剂不是越强越好,也不是频次越高越好。更关键的是:是否覆盖到污染面,是否满足接触时间,是否定期轮换或经过验证,是否处理了难清洁的结构和设备底部。
对于多孔、破损、老化或已经被霉菌侵入的材料,简单擦拭往往只能暂时改善表面。此时需要评估材料是否应该更换,围护结构是否需要修复,相关区域是否需要隔离和复核。
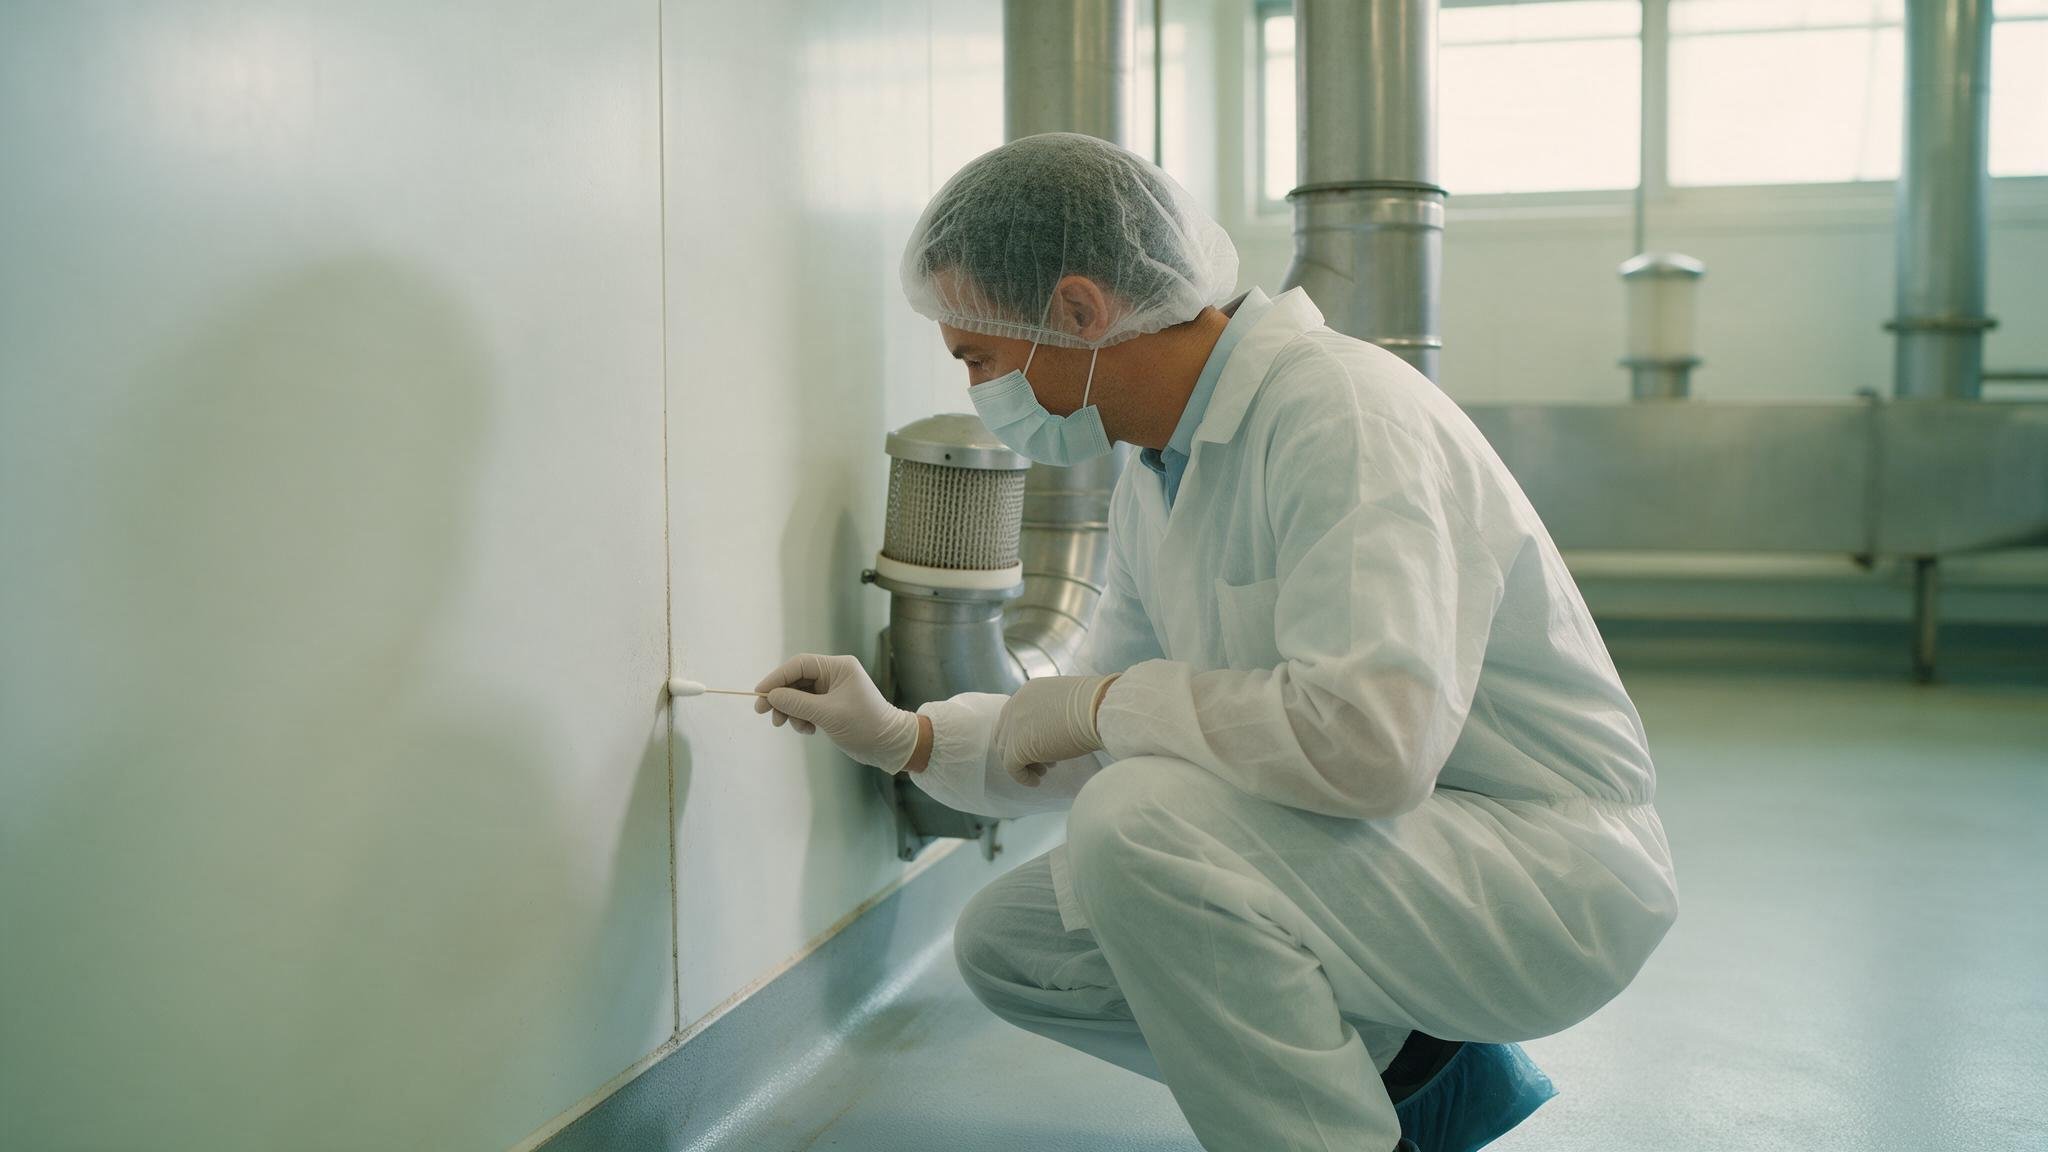
清洁后的验证也不能只靠"看起来干净"。应结合环境监测、表面采样、趋势分析和异常记录,确认措施是否真的让风险下降。
发现霉菌后,按这个顺序排查
实际排查中,有三个误区反复出现,它们共同的问题是把系统问题当成单点问题处理:
| 常见做法 | 为什么不够 | 更有效的做法 |
|---|---|---|
| 只加大消毒剂浓度 | 根因是漏水、结露或材料受潮时,加大浓度只能延缓问题,甚至可能增加材料腐蚀和残留风险 | 先找到水分来源,再决定消毒方案 |
| 只更换高效过滤器 | 过滤器箱体漏风、空调箱内部潮湿、房间压差失控时,换新过滤器仍可能复发 | 把过滤器、密封、箱体干燥程度与压差一起检查 |
| 只看一次检测报告 | 一次检测只能说明某个时间点的状态 | 看趋势:湿度、压差、过滤器压差、环境监测和异常维修记录是否长期稳定 |
食品厂洁净室霉菌控制,本质是洁净室的系统管理。它不是某一种消毒剂、某一台设备或某一个岗位的单点任务,而是建筑、暖通、过滤、工艺卫生、人员物料和质量验证共同形成的系统工程。
最值得建立的管理习惯,是把"发现霉菌"变成一次完整的根因分析:找到水分,确认气流,核查污染路径,修复受损部位,再用数据验证控制效果。当洁净室长期保持干燥、气流稳定、过滤系统密封可靠、人员物料路径清晰,霉菌问题才会从"反复救火"变成"可预防、可追踪、可验证"。
如果你的现场正在做洁净室维护体系或新一轮过滤配置,可以参考食品饮料行业空气过滤解决方案的分级配置思路,再结合现场温湿度与压差记录逐段核对。
相关产品
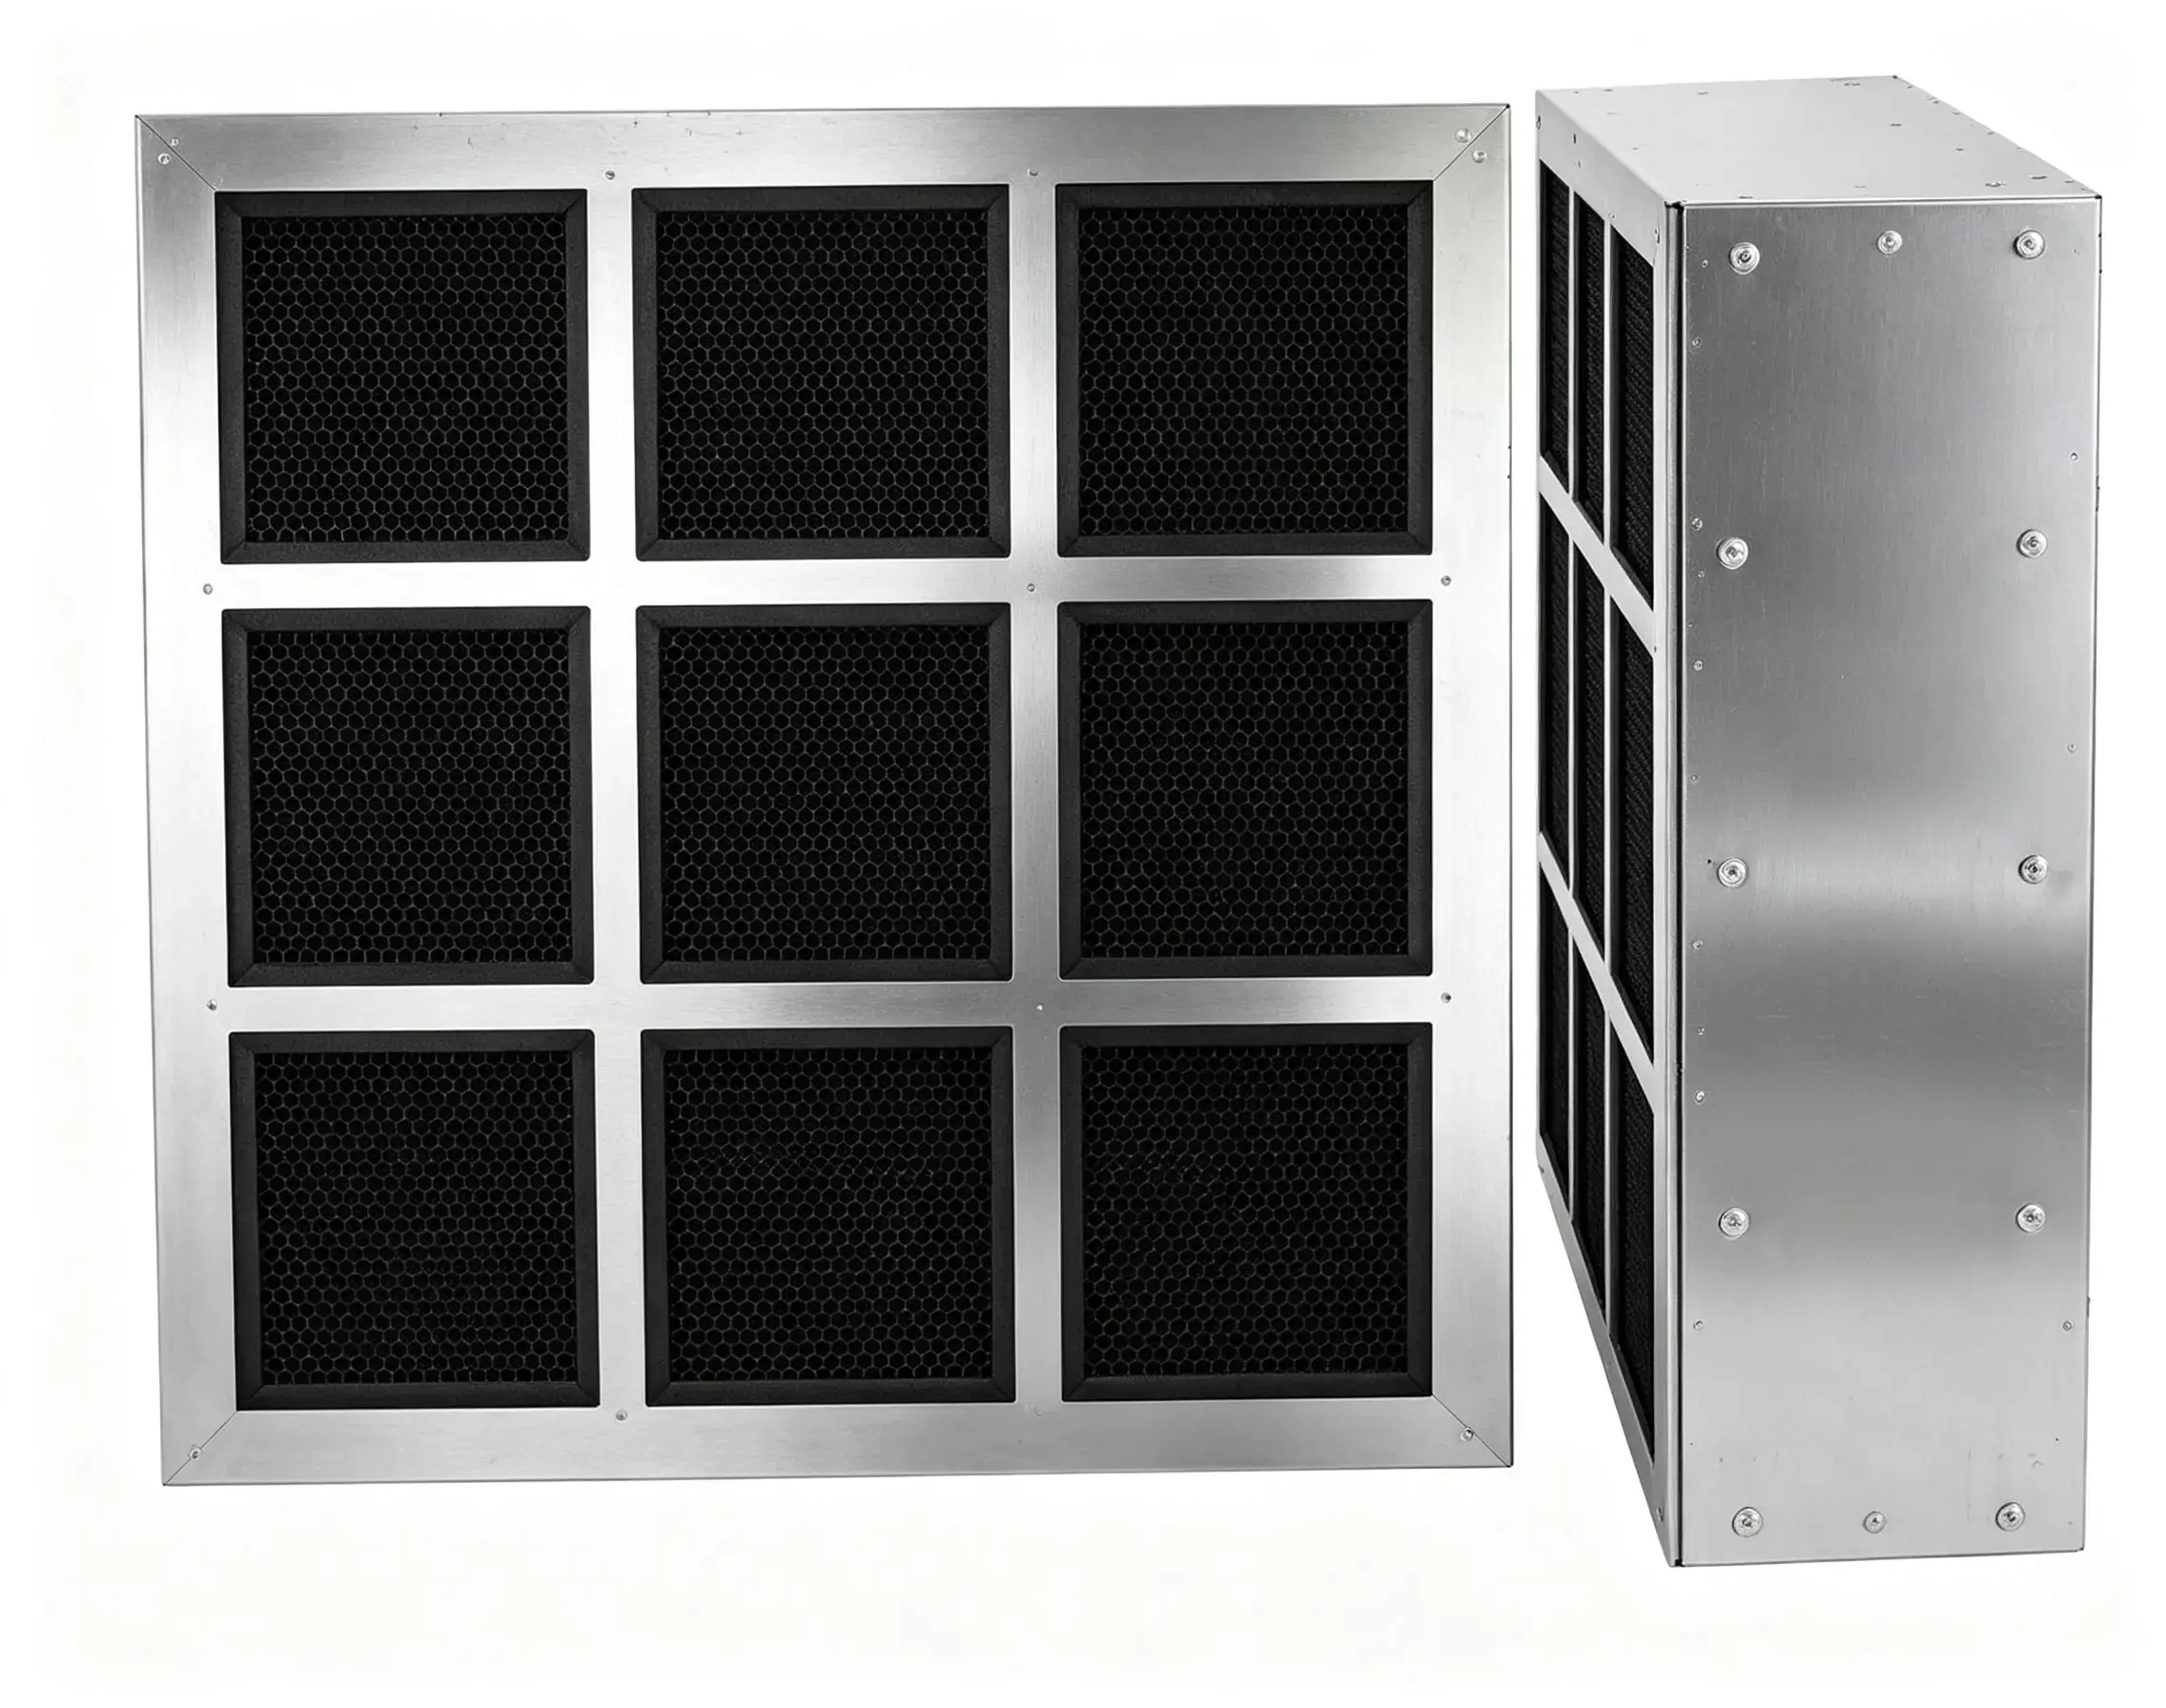
以下产品可直接用于本文讨论的过滤环节,参数与规格以产品页为准。


