








 English(Global)
 简体中文
 选择语言


空气过滤器安装:气流方向、密封与调试
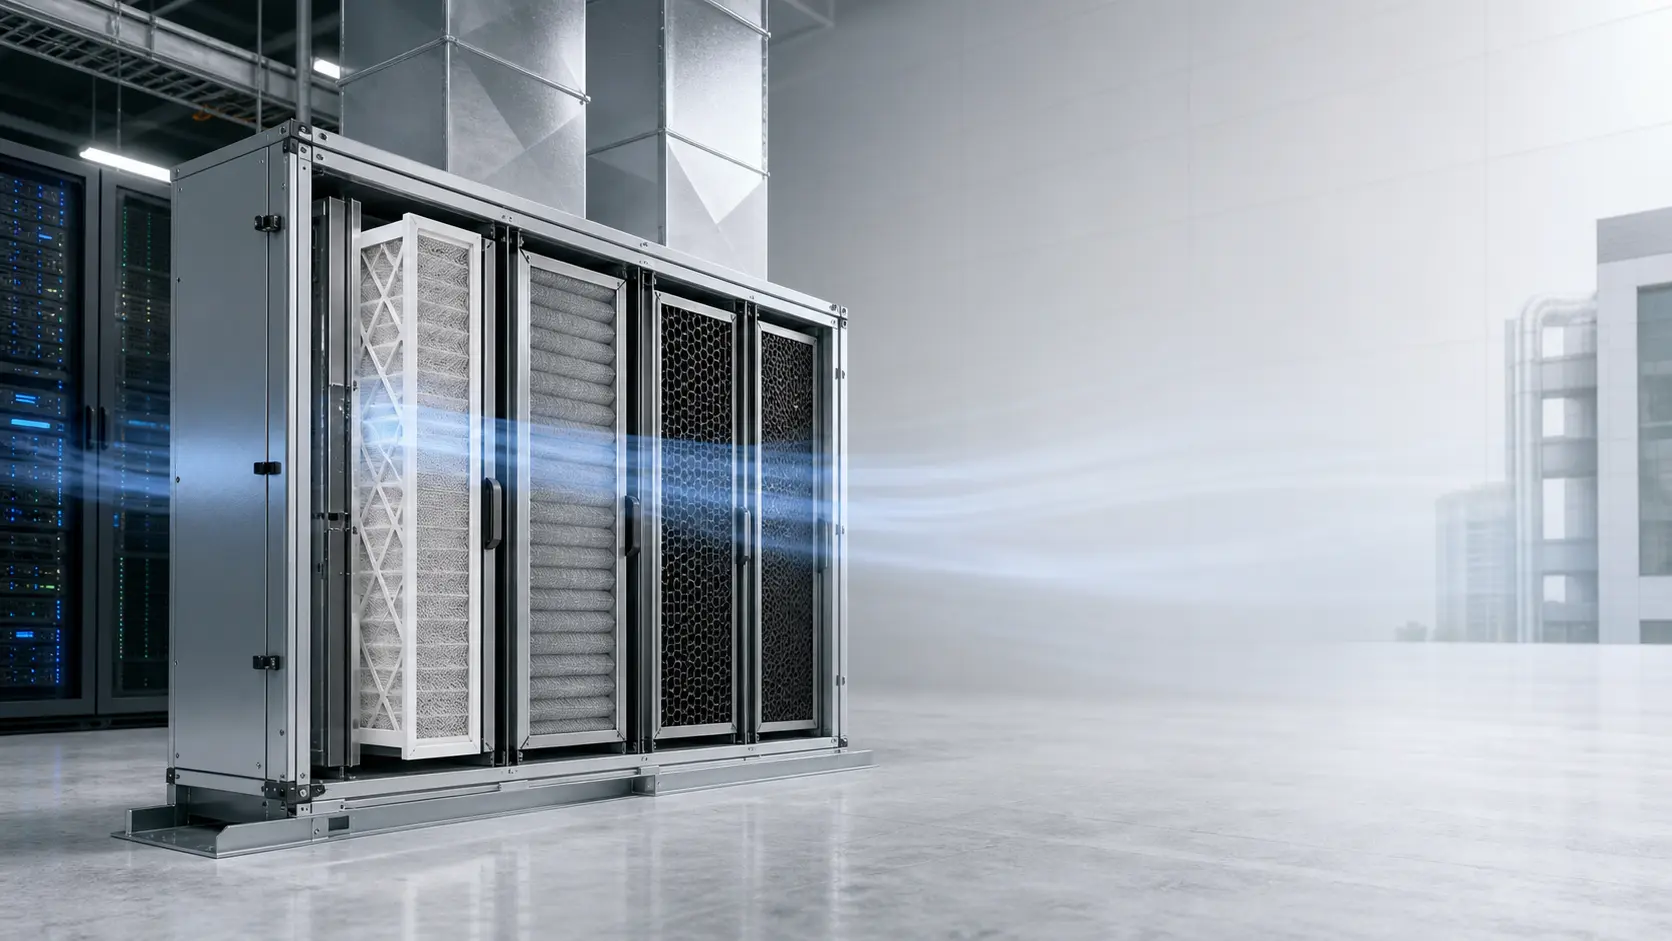
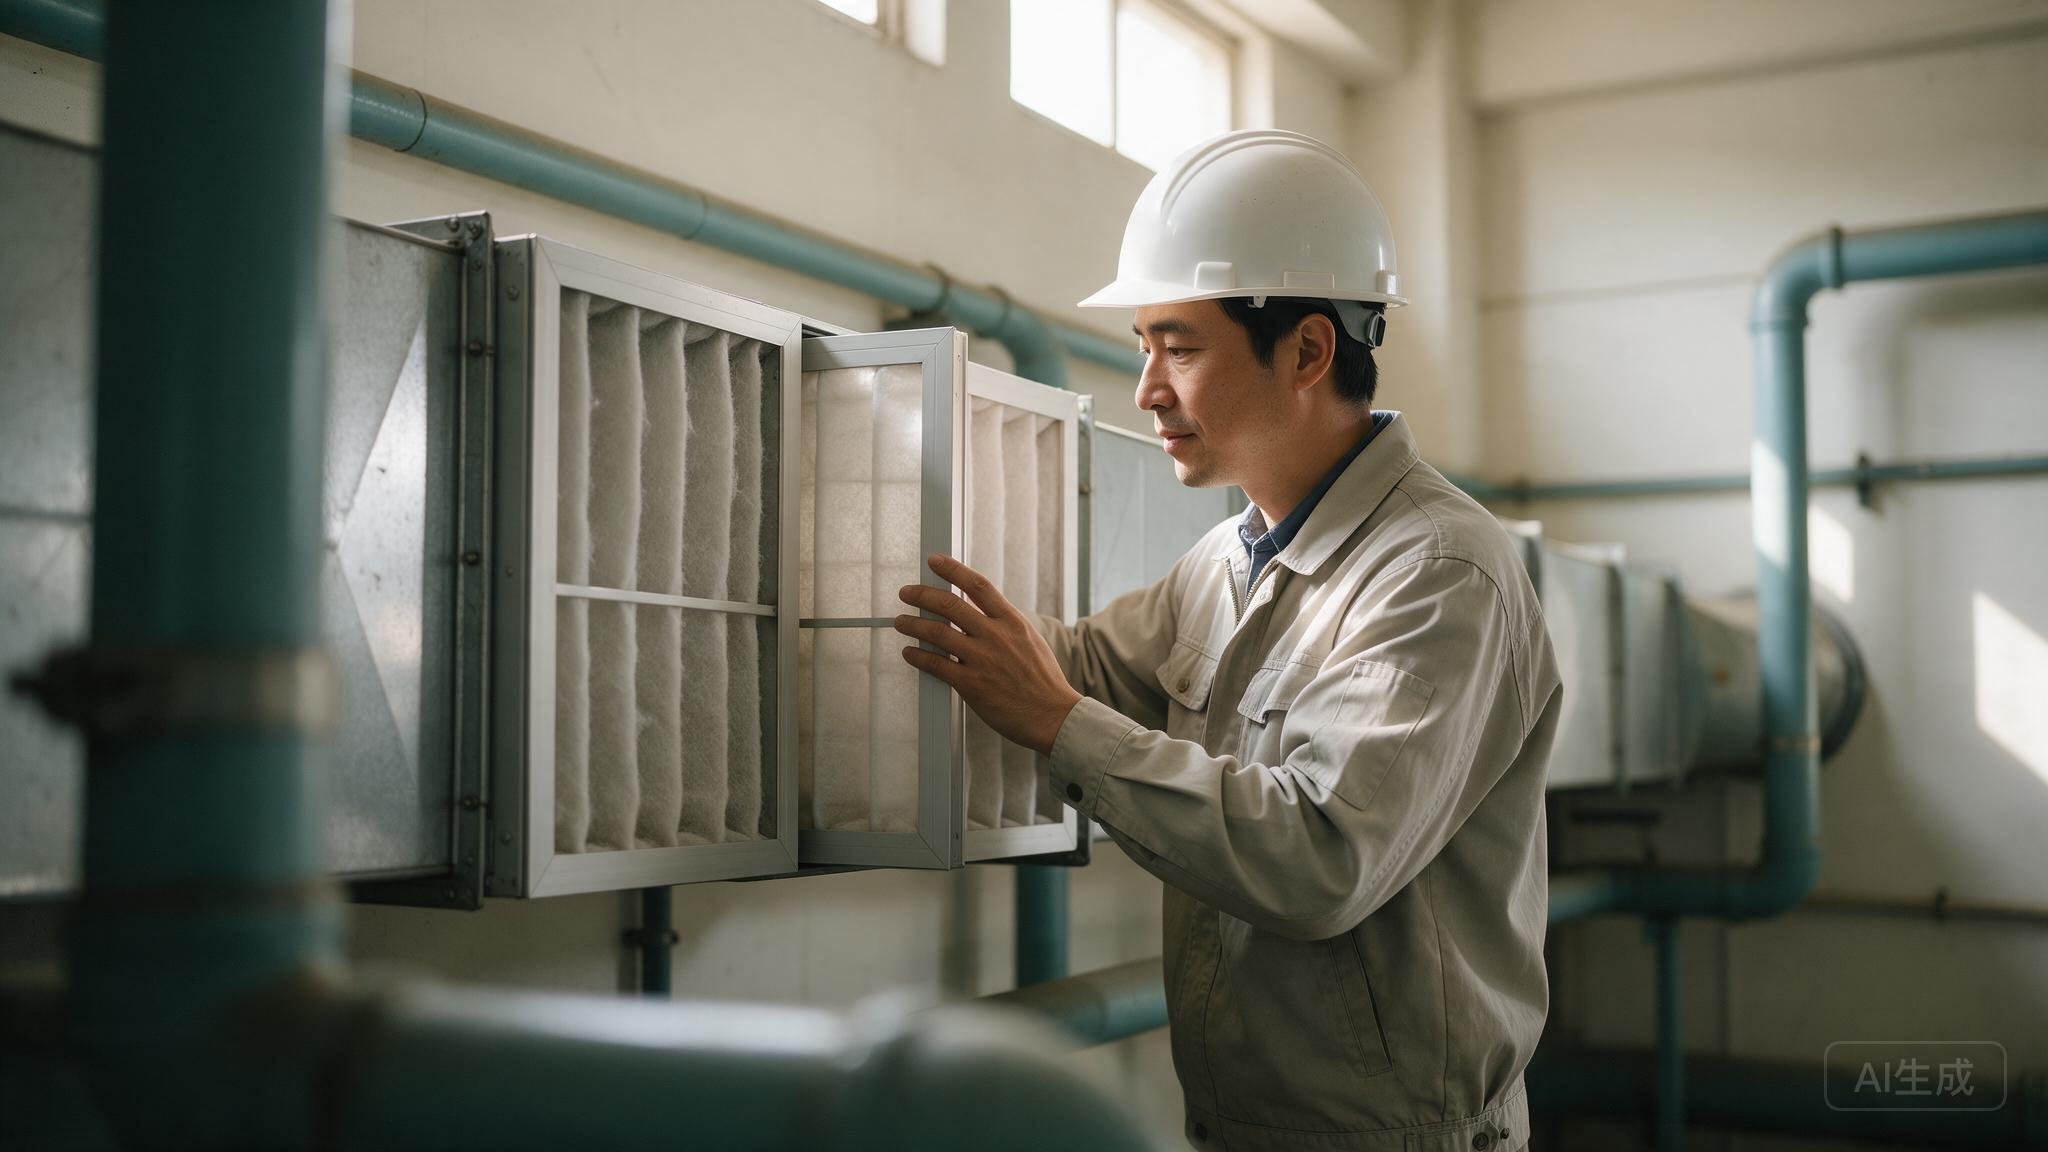
空气过滤器安装决定了出厂合格证上的效率能不能带到现场。滤材、边框、胶槽和安装轨道各自都不难做,但装到一起之后,任何一个没有压紧的接缝都会让风绕过滤材直接过去——脏空气没有被过滤,阻力表却依然有读数。所以空气过滤器安装首先是定方向与压密封的活,其次才是搬运和更换的活。
产品样本上的每一个数字,都建立在过滤器已经被密封进箱体的前提上。初阻力、计重效率、容尘量、使用寿命,全部是在标准台架上测出来的,那里除了滤材没有第二条通路。到了现场,通路就多起来了:密封条没有被压缩、轨道里还留着旧胶条、框装反了、尺寸差了几毫米。这些在现场都不会被记成过滤器缺陷,但都会表现为一次失败的空气过滤器安装。现场读数与样本对不上时,先查安装,再查过滤器。
空气过滤器安装为什么直接决定结果
旁通首先是几何问题,其次才是过滤问题。592 × 592 mm 的边框上,如果整圈留出 1 mm 的缝,就是 2,368 mm² 的未处理开口——边框周长乘以缝隙宽度。缝隙的阻力远低于滤材,所以在同样的压差下它会分走远超其面积比例的风量。阻力表仍有读数,风机仍然在送风,下游指标却悄悄偏离,而且找不到明显原因。
代价是双份的。绕过旁通的风,风机照样为它付了电费;它同时又变成下一级必须处理的负荷。第一级上一个很小的密封缺陷,常常在三级之后表现为滤芯寿命明显缩短。换成能耗口径看,同一个安装缺陷会表现为设定风量不变、风机功率却莫名上升。
正确的安装是可测量的,这让它可被复核。安装完成后测一次初阻力并与样本对照,是验证密封是否到位最省事的办法,每次空气过滤器安装都应该以这个数字收尾。如果读数明显低于预期,先怀疑旁通,而不是庆祝买到了高效低阻的产品。
装之前先把气流方向看清楚
安装从定方向开始,因为这是唯一一个装进去之后从检修门外无法纠正的决定。每支过滤器的边框上都印有气流箭头;标记看不清时的稳妥判断是:保护网和较硬的那一面朝下游,因为滤材需要支撑。初效折叠式过滤器这类产品,例如 初效折叠式过滤器,折页本身就设计成朝洁净侧张开。
袋式过滤器多一层判断:袋口必须朝下游,让气流把袋子吹开。装反了袋子会塌陷,原本撑起低阻力的滤材面积消失,阻力几天内就爬上去。F6中效袋式空气过滤器 在 2.12–5.68 m² 滤材面积下标定初阻力 50–65 Pa,这个数字只在袋子张开的状态下成立——它取决于安装,而不是过滤器本身。
组合式 V 型过滤器在更薄的框架里遵循同样的逻辑。组合式 V 型过滤器 把最多 19.83 m² 的滤材装进 292 mm 的框,V 型隔板必须与气流对齐,否则薄框带来的深度优势就没有了。这三种情况下,检查只需要几秒,纠正却要停一次系统——这就是必须在盖上检修门之前定好方向的理由。

密封:胶条、液槽与压紧力
密封是决定旁通能不能长期关住的一环。把过滤器压紧在箱体上主要有三种方式,失效方式各不相同:胶条被压在边框与轨道之间;液槽靠刀口压进液态密封胶里闭合;金属可清洗框架则依赖滤棉平整就位、框架均匀压紧。先弄清眼前是哪一种,才知道该检查什么。
胶条密封框架
- EVA、EPDM 或 PU 胶条贴在边框上
- 靠压紧机构补足压缩量
- 胶条保持弹性时可反复使用
- 适用于板式、袋式与 V 型过滤器
液槽密封框架
- 刀口压入液态密封胶槽
- 沿整圈刀口闭合
- 胶槽必须洁净且无褶皱
- 适用于末端高效与高完整度场合
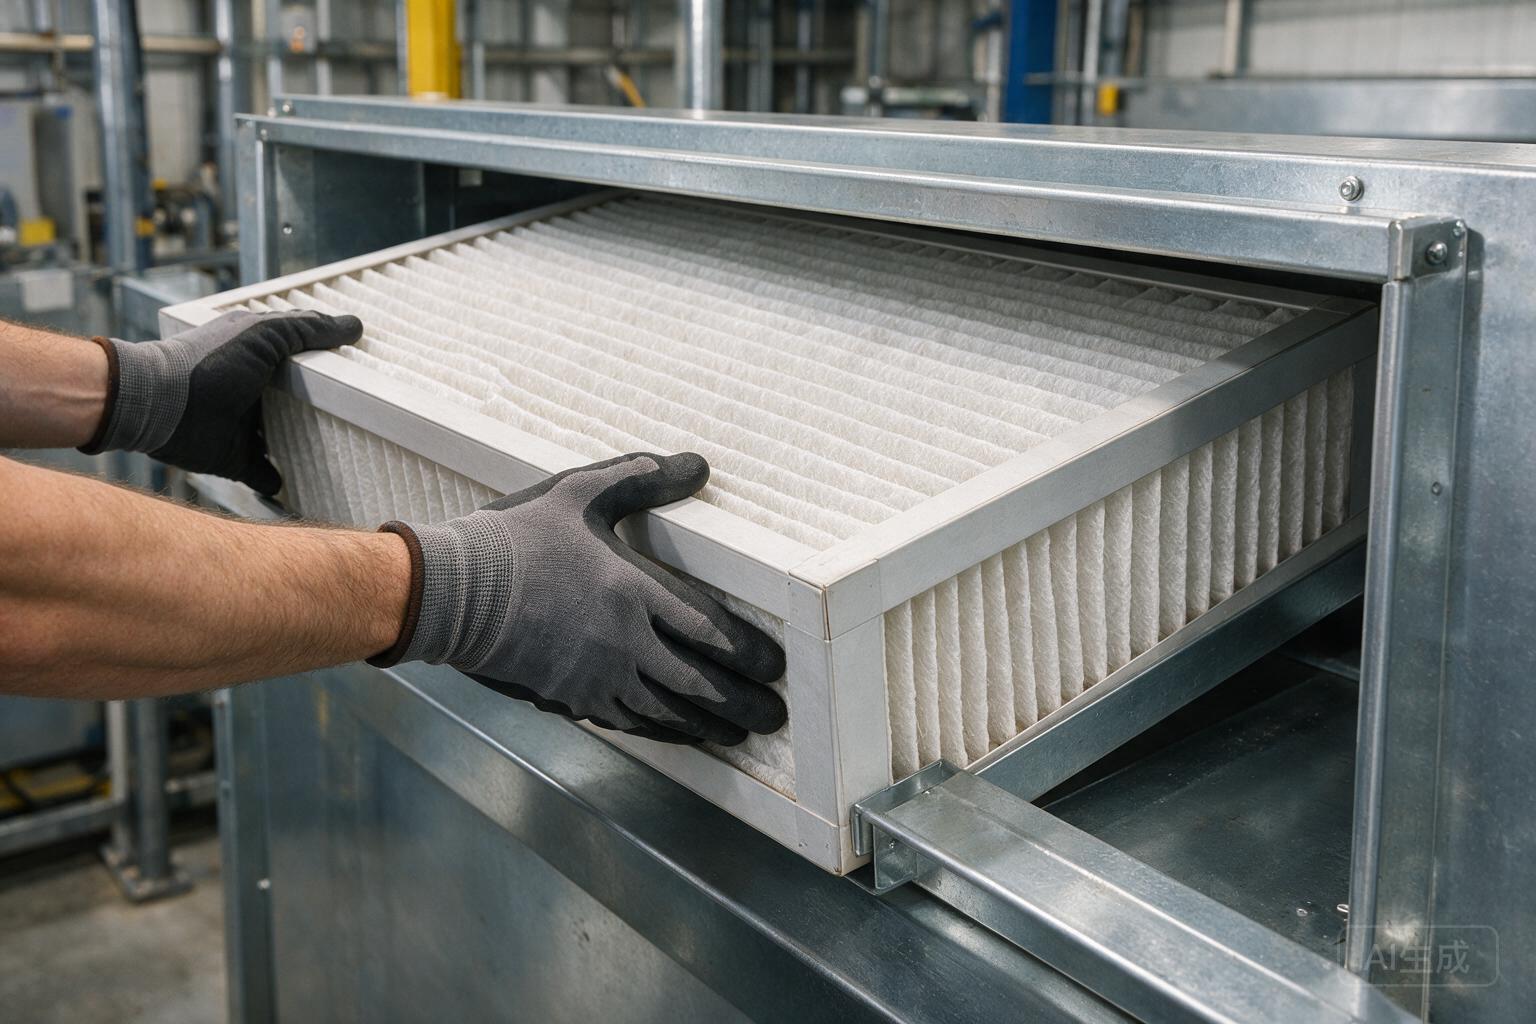
压紧力是操作者能控制、也最容易两头出错的变量。压得太松,胶条达不到工作压缩量,整圈旁通一直存在;压得太紧,框架变形、胶条产生永久压缩变形,下一次空气过滤器安装就没有余量可压了。实践中的原则是压密封而不是压框架:对角交替、均匀施力,看到胶条明显吃进缝隙就停手。
液槽式高效过滤器是最典型的例子。它的刀口只有整圈以一致深度进入胶槽,密封才成立,这也是 液槽式高效过滤器 对安装框架的依赖不亚于对自身结构依赖的原因。胶槽里落进杂质,或者某一侧刀口没对准槽口,形成的漏点靠加力是压不好的。把安装面处理干净——平整、干燥、无旧胶条和松散密封胶——属于空气过滤器安装本身,而不是它的准备工作。

空气过滤器安装的作业顺序
顺序比技巧更重要。现场追溯到的安装问题,绝大多数是等复产时被跳过的那一步。
调试收尾必须做的核对
装上去不等于验证过。下面这些核对只需要几分钟,却能留下让下一次维护有依据可查的记录。
安装后核对清单
- 阻力是否落在该等级与该风量对应的合理区间内?
- 框架是否方正地坐在轨道里,四边均无明显缝隙?
- 气流箭头是否已与管道方向核对确认?
- 初阻力读数是否已连同日期与过滤器编号一并记录?
- 压差表报警点是否已按该等级的终阻力设定?
- 换下的旧过滤器是否已装袋并清出机房?
不同过滤器类型的安装要点
每一类过滤器都有自己的安装细节,而问题恰好集中在这些细节上。
| 过滤器类型 | 固定方式 | 安装时要盯的地方 |
|---|---|---|
| 初效折叠板式 G2–G4 | 轨道或固定框内就位 | 迎风面尺寸公差与轨道状态 |
| 中效袋式 F5–F9 | 头部框架装入固定框 | 袋口朝下游、袋子均匀鼓起 |
| 组合式 V 型 | 292 mm 框架装入箱体 | V 型隔板对齐与胶条压缩 |
| 活性炭板式或袋式 | 带胶条的框架就位 | 必须在风机启动前就位,避免炭层被吹散 |
| 末端高效(液槽密封) | 刀口压入胶槽 | 胶槽洁净、刀口深度一致、整圈接触 |
| 耐高温板式 | 金属框架装入烘道轨道 | 等级须匹配工况温度,不可沿用小温差产线 |
| 金属网可清洗板式 | 可复用框架装入轨道 | 清洗后滤棉必须按原朝向装回 |
有两行值得多看一眼。高温工况是空气过滤器安装最容易被随手对待的地方:耐高温板式过滤器 在 1.0 m/s 下标定初阻力 50 Pa、终阻力 250 Pa,把普通板式装进同一条轨道,就等于放弃了这个温度等级本应提供的余量。可清洗过滤器则是另一种风险——初效子母架折叠式过滤器 只有在滤棉按拆下时的朝向装回时,效率等级才成立。
会毁掉一次空气过滤器安装的常见问题
现场追溯到的安装故障,多数是流程问题而不是技术问题,而且大多从检修门外看不见。
- 轨道里的旧胶条没清。 新框坐在压扁的残胶上,胶条始终没有接触到安装面,那条边上就是整圈旁通。
- 尺寸靠估不靠量。 差几毫米的松量,就足以开出一条胶条补不上的缝。
- 风机没停就换。 粉尘被直接带过开口,下游计数会连续几个小时偏高。
- 装好之后才看箭头。 此时框架已经进轨道,装反意味着整次安装重做一遍。
- 同一组里混装不同等级。 阻力不同的过滤器分风不均,有的很快积灰,阻力读数也就失去意义。
- 省掉预过滤段。 少一级 G4 会大幅缩短中效寿命,事后却往往被记成过滤器质量问题。
- 过滤器存放在潮湿房间。 装上前已经吸潮的滤材,使用寿命从第一天起就是打折的。
- 压差表没有重新归零。 基线错了,之后每一次读数都带着同一个偏差。
- 不留记录。 没有调试读数,下一次空气过滤器安装在这台箱体上就没有任何可比对的基准。
把顺序变成记录
把空气过滤器安装做对,靠的其实不是技巧,而是顺序和记录。过滤器、箱体、密封件本身都不复杂,出问题的永远是复产压力下被跳过的那一步。在调试阶段把阻力读数记下来,就把这套顺序变成了维护团队日后可以复核的东西——也正是从那一刻起,装好的过滤器才成为可以信任的过滤器。
高效安装之后的验证环节,见 高效过滤器检漏方法,其中给出了液槽密封装好之后所用的扫描方法与判定限值。还在比对阶段的采购方,可以参考 袋式过滤器选购指南 与 工业HEPA过滤器终极指南。若是非标迎风面尺寸、非标厚度,或需要匹配现有固定框,可把框体尺寸与工况条件通过 联系页面 发给我们。
相关产品
以下产品可直接用于本文讨论的过滤环节,参数与规格以产品页为准。


常见问题
关于本文主题,工程团队最常收到的几个问题。
过滤器装反了会有什么后果?
袋式过滤器装反后袋子会塌陷,原本撑开袋口的滤材面积消失,阻力在几天内明显上升;带保护网的板式装反则让滤材失去支撑,运行中容易变形甚至破损。方向在装进去之前就要按边框箭头核对,装好之后从检修门外看不出来。
密封胶条压得越紧越好吗?
不是。压紧力不足时胶条达不到工作压缩量,整圈旁通一直存在;压得过紧则框架变形、胶条产生永久压缩变形,下一次安装就没有余量可压。正确做法是对角交替、均匀施力,压到胶条明显吃住缝隙为止,压的是密封而不是框架。
安装后一定要测初阻力吗?
建议每次都测。安装完成后的初阻力读数,是与产品样本对照、验证密封是否到位最省事的办法。读数明显低于样本值时,先怀疑旁通而不是产品性能,而且这个数字同时是后续判断滤芯是否需要更换的基线。
液槽式高效过滤器安装最怕什么?
最怕刀口没有整圈以一致深度进入胶槽。胶槽里落进杂质、胶面有褶皱,或某一侧刀口没对准槽口,都会留下靠加力压不好的漏点。安装前把安装面清干净、确认刀口完好,比事后调压紧力有效得多。
可清洗过滤器清洗后装回要注意什么?
滤棉必须按拆下时的朝向装回,保护网对着同一侧,否则效率等级不成立。清洗后要确认滤棉完全干燥再装,带潮装回会让初阻力偏高,并容易在运行中滋生问题。
