




 English(Global)
 简体中文
 选择语言


高效过滤器检漏方法:从原理到实操的完整指南
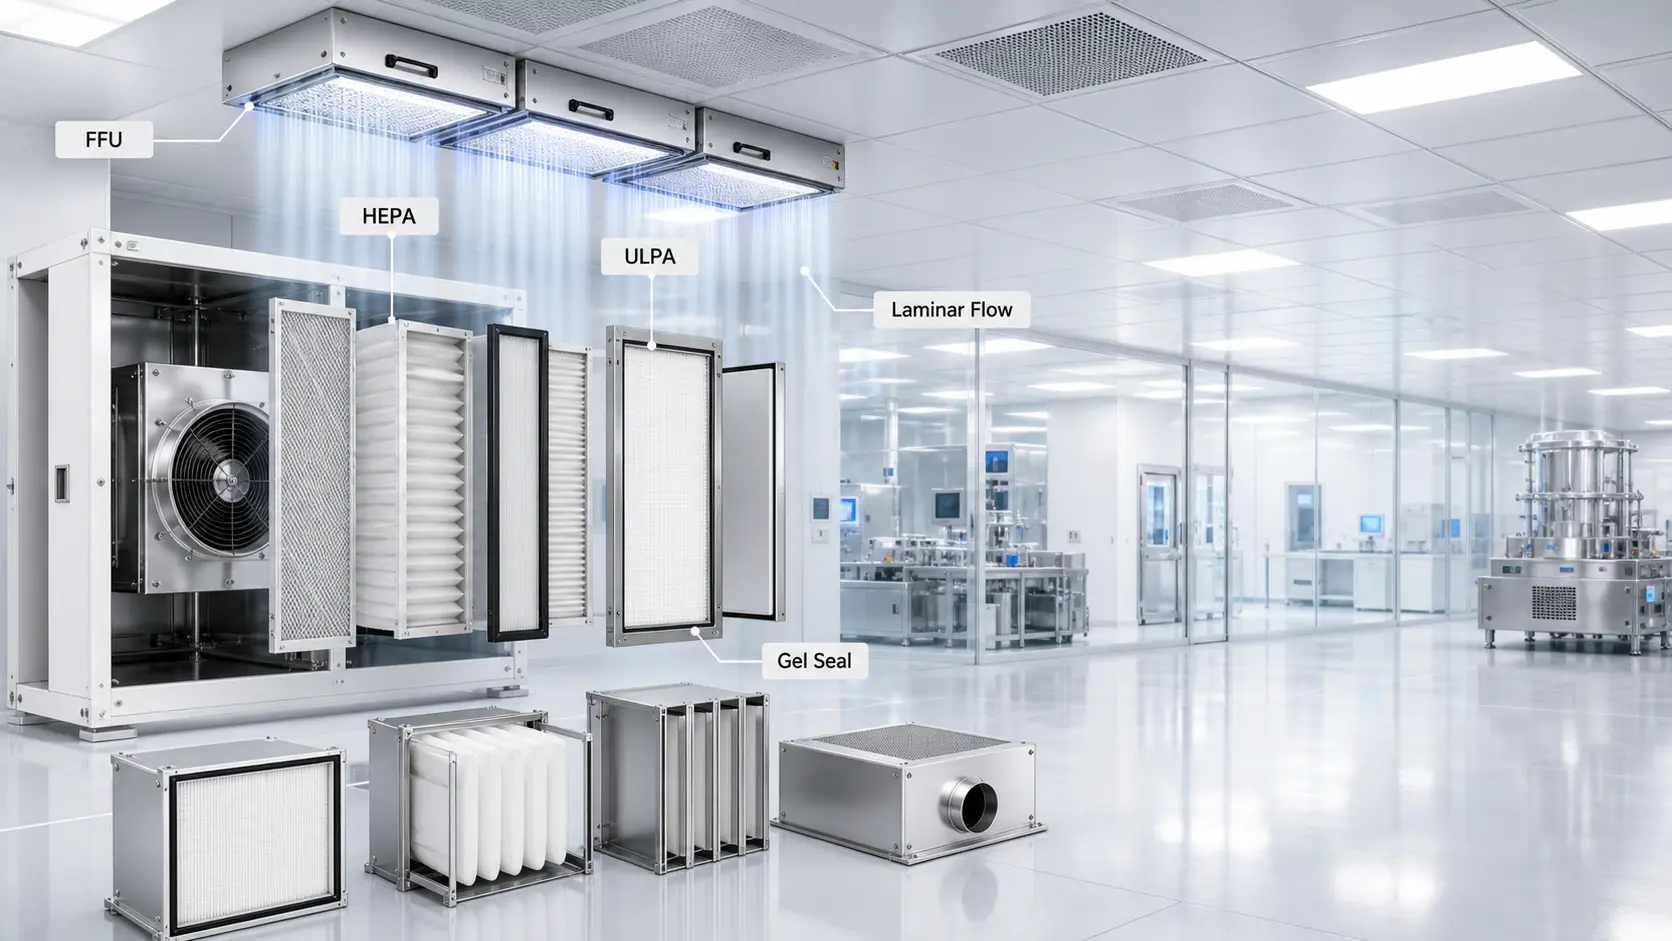
高效过滤器检漏解决的问题很具体:过滤器本身合格,不等于装进系统之后还合格。滤材、边框、密封胶、密封条、安装框架之间,任何一处接缝没有压实,含尘空气就会从旁边绕过去;绕过去的那部分空气没有经过滤材,洁净室的粒子浓度、压差和自净时间都会跟着出问题。高效过滤器检漏要做的,就是把这些旁通通道一个个找出来、标出位置、修掉,再留一份可以追溯的记录。
出厂测试和现场检漏是两件事。出厂在标准台架上测的是滤材与整机的效率,条件可控、结果可比;现场面对的是吊顶里的密封条压得够不够、液槽里的胶有没有到位、框架有没有变形、安装过程有没有碰破滤纸。所以标准把安装后的检漏单列成一套方法:GB 50591-2010 的附录 D 讲现场扫描检漏,ISO 14644-3:2019 的 B.7 讲安装后过滤器系统的泄漏测试,IEST-RP-CC034 则给出了更细的操作建议。
判据也不一样。效率是整台过滤器的平均值,检漏看的是局部最大值:只要有一个点的穿透率超过判据,这台过滤器就判为不合格,哪怕其余 99% 的面积表现都很好。理解这一点,后面所有操作细节就都能讲通了。
漏点是怎么被"看见"的
现场检漏的思路不复杂:在上游制造一段浓度稳定的气溶胶云,让送入的全部风量都带着它穿过过滤器。密封完好时,下游出风面只有极少量气溶胶穿透滤材,分布相对均匀;某处存在旁通时,那一小片区域的下游浓度会明显高于周围。仪器要做的,就是把这个"明显高于"换算成穿透率。
上游浓度是整套测试的基准。浓度低了测不出小漏点,浓度高了又会把过滤器"喂"堵,长时间检测反而造成污染。GB 50591-2010 给出的范围是 20~80 μg/L:低于 20 μg/L 会降低检漏灵敏度,高于 80 μg/L 长时间检测会造成过滤器污染堵塞,检漏仪表的测量范围通常要覆盖 0.001~100 μg/L。如果仪表是对数刻度,上游浓度应超过仪表最小刻度的 10⁴ 倍。
被检过滤器必须在设计风速的 80%~120% 区间内运行,这条看上去像废话,实际上最容易漏。风量没调平就检漏,下游读数整体失真,测出来的结果既不能证明合格,也无法定位问题。安在同一送风面上的多台过滤器,结构允许时应每次只暴露一台,减少相互干扰。
光度计法、粒子计数器法与发烟初筛
高效过滤器检漏现场常用的有三条技术路线,选哪条取决于过滤器等级、判据严格程度和现场条件,而不是哪台仪器更贵。
| 对比维度 | 光度计法 | 粒子计数器法 |
|---|---|---|
| 测量对象 | 气溶胶质量浓度差 | 逐个计数 |
| 适用过滤器 | 最大穿透率 ≥0.001% | 低至 0.0000005% 或更低 |
| 判据形式 | 局部穿透率 0.01% | 按非零计数原则判定 |
| 典型场景 | H13/H14 末端与安装框架 | U15~U17 等高灵敏度场景 |
| 主要代价 | 分辨率有限,依赖上游标定 | 探头小,扫描耗时更长 |
两者的区别在"测什么":光度计测的是气溶胶总质量浓度,读数响应快、对操作者友好,适合大面积扫描;粒子计数器逐粒计数,灵敏度更高,能覆盖 U15~U17 这类超高效过滤器,但探头开口小,扫完一台 600×600 的过滤器要花明显更长的时间。发烟法则只能定性看漏点位置,常用来快速排查,不能作为验收判据。
气溶胶的选择同样影响结果。常用液态物质包括 DEHS、DES、DOS、DOP、PAO(聚α烯烃)、矿物油和石蜡油,固态可用 PSL(聚苯乙烯乳胶球)或大气尘;DOP 因安全性问题,在很多场合已经被 PAO 替代。光度计法要求使用多分散气溶胶,质量中值直径为 0.5~0.7 μm、几何标准偏差约 1.7,这类气溶胶通常用 Laskin 喷嘴发生。发生器液面高度不宜低于 2.5 cm,否则发生速率和粒径分布会漂,测出来的趋势也就不可信了。

高效过滤器检漏的完整操作流程
把流程拆开看,检漏真正出问题的环节大多在准备阶段,而不是扫描本身。
扫描速度这一步值得单独说一句。ISO 14644-3:2019 把上游浓度和扫描速度绑定在一起:浓度余量充足,扫描可以快一些;浓度上不去,就必须放慢。行业里常说的 5 cm/s 是保守值,标准允许在更高浓度下接近 8 cm/s。真正要避免的是浓度不足还按高速扫描——那种情况下,小漏点会被直接扫过去,报告上什么也看不出来。
判据怎么定:0.01% 是怎么来的
GB 50591-2010 附录 D 给出的光度计法判据是 0.01%:把采样探头对准过滤器出风面某一点静止检测,读数高于 0.01% 即认为该点是漏点。这个数字对应的不是"过滤器效率不合格",而是"局部存在一处不该有的穿透",两者在整改动作上完全不同:效率不合格要换过滤器,局部漏点可能只需要重新压紧密封。
粒子计数器法的判据逻辑不同,它按泊松分布和非零检测原则判定:单位检测容量中检到小于等于 3 粒时,95% 读数即可视为非零读数,据此判定为漏。这一点经常被误解成"测到颗粒就算漏",实际还要看采样容量和统计显著性,否则会把正常穿透误判成漏点。
高效过滤器检漏的判据还与合同和行业相关。药厂无菌车间通常依据 EU GMP Annex 1 或国内 GMP 附录的要求,把安装后检漏和周期检漏写进验证文件,判据直接引用 0.01% 的居多;半导体、电子厂房则按工艺敏感度和洁净度等级另行约定。把判据写进合同和验证方案,比事后争论一组读数更有用。
现场最容易踩的几个坑
高效过滤器检漏的可靠性,很大一部分取决于那些看起来不起眼的核对项。
高效过滤器检漏前的核对清单
- 风量是否已测,过滤器是否在设计风速 80%~120% 区间运行?
- 上游浓度是否在受检过滤器正前方标定,而不是在机房总管上估一个值?
- 探头距离、扫描速度与行间搭接是否按同一套参数执行?
- 边框、密封面、液槽和框架接缝是否与滤材一起扫到?
- 仪器是否在校准有效期内,光度计是否已用同种气溶胶标零?
- 记录是否包含测点位置、读数、仪器编号与操作人?
边框和密封面是最容易被跳过的地方,也是旁通泄漏的高发区。液槽式高效过滤器靠刀口压入液槽胶形成整圈密封,如果安装时刀口偏出液槽,或者胶面夹了杂质,泄漏就发生在那里,只扫滤材永远发现不了。遇到阻力异常偏低、洁净度反复波动的现场,先怀疑密封,再怀疑滤材。
另一个坑是扫描方式本身。探头走太快、离出风面太远,或者行与行之间不搭接,都会在报告上留下"看起来合格"的盲区。扫描覆盖率没法用后期分析补回来,只能在现场按参数走完。发现疑似漏点后也不要急着下结论,静止复测确认后再标记、再安排整改。

检漏周期:什么时候必须重做
高效过滤器检漏的周期不是越短越好。检漏本身要引入气溶胶,频繁检测既影响生产,也会让过滤器承受不必要的污染负荷。更实际的做法是把检漏结果、阻力趋势和洁净室环境监测数据放在一起看:阻力缓慢上升说明滤材在正常容尘,阻力突然下降或者洁净度不达标,往往指向密封失效——这时候该做的是检漏,而不是急着换过滤器。
反过来,检漏记录也是判断"该不该换"的依据。如果连续两次检漏都合格、修补面积在厂家允许范围内、阻力还远低于终阻力,就没有必要按年限一刀切换新。把高效过滤器检漏做扎实,收益不在那几页报告本身,而在于它把"洁净室到底干不干净"从一个假设,变成了一条可追溯、可复盘的数据链。
相关产品
以下产品可直接用于本文讨论的过滤环节,参数与规格以产品页为准。
常见问题
关于本文主题,工程团队最常收到的几个问题。
高效过滤器检漏和效率测试有什么区别?
效率测试在标准台架上测整台过滤器的平均过滤效率,证明产品本身合格;检漏在安装现场沿下游出风面扫描,找的是局部旁通泄漏,证明安装与密封合格。两者的判据、仪器和整改动作都不一样。
检漏一定要用 PAO 气溶胶吗?
不一定。可用 DEHS、DES、DOS、DOP、矿物油、石蜡油等液态气溶胶,也可用 PSL 或大气尘等固态气溶胶。DOP 因安全性问题在很多场合已由 PAO 替代,具体选择应与检测方和客户在方案中约定。
0.01% 的判据适用于所有高效过滤器吗?
0.01% 是 GB 50591-2010 附录 D 给出的光度计法标准透过率,适用于 H13/H14 等光度计可覆盖的过滤器。更高等级的过滤器通常改用粒子计数器法,判据按非零计数原则另行约定。
检漏不合格一定要换过滤器吗?
不一定。边框、密封条或液槽密封导致的泄漏,可通过重新紧固或更换密封件解决;滤材破损按厂家允许的位置和面积修补,超出允许范围时才需要更换整台过滤器。
高效过滤器多久检漏一次?
安装或更换后、系统改造后必须检漏;周期性检漏通常按年度安排,无菌车间的 A/B 级区域会缩短间隔,最终频率应由风险评估和验证方案确定。

